Zum Inhalt springen

Lackierwissen für jede Schicht

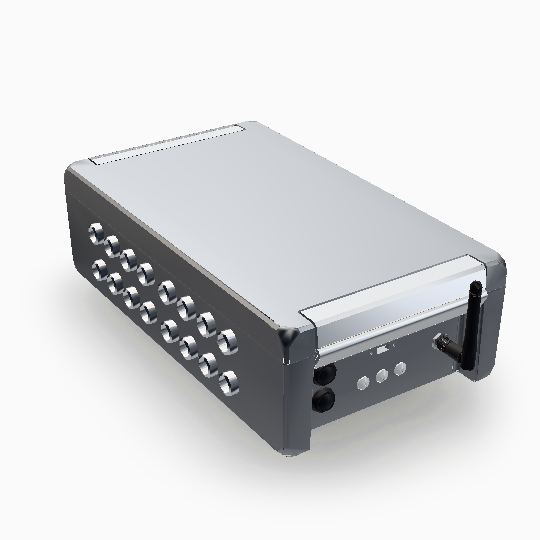
ProSense One, Messkoffer für die Lackierlinie

Werksgedächtnis

Frage

Das Spritzbild am Klarlackroboter schwankt seit der Frühschicht. Was prüfe ich zuerst?

Erster Prüfschritt

Zustand von Luftkappe und Düsenkopf prüfen. Die automatische Reinigung nach jedem Skid ersetzt keinen geplanten Wechsel.

Quelle
TPA 6.4

Wo die Lackiererei Zeit und Teile verliert

Störung in der Spätschicht, der Wissensträger fehlt.

Das Spritzbild kippt, und der Kollege, der das Problem kennt, hat frei. Oft stand der Fall bereits in einem Prüfbericht oder einer Checkliste. Im Pilot machen wir diese Unterlagen abfragbar, und der Schichtführer fragt das Werksgedächtnis.

Werksgedächtnis ansehen

Frage

Haftungsabriss am Stoßfänger nach dem Primer. Wo fange ich an?

Prüfpfad

  1. Messkette prüfen: den pH-Wert der Deionisierung mit einem zweiten Messgerät bestätigen.
  2. Bauteiltemperatur nach der Beflammung messen.
  3. Luftfeuchte in der Primerkabine prüfen.

Wissensspur

Was wurde gefunden?

  • TPA-Grenzwerte und Austauschkriterien

    Ausnahmen
    Bei Verdacht auf einen Sensordefekt vor jeder Dosierung mit einem zweiten Messgerät gegenprüfen.
    TPA 3
    Zu trockene Primerkabine: Risiko für Trockenspritzer und Haftungsabriss.

Werksgedächtnis

Nacharbeit wird zu Ausschuss.

Eine Nacharbeit verträgt das Teil, beim zweiten Fehler ist es Schrott. Deshalb sucht die Technische Prozessanalyse die Ursache dort, wo sie häufig liegt: vor der Applikation, in Vorbehandlung, Kabine und Lufttechnik.

Zur Ursachensuche

Ursachen vor der Applikation

Zuerst geprüft

  1. Gestelle, Skids und Fördertechnik
  2. Powerwash, Deionisierung und Beflammung
  3. Lackierkabinen und Abdunstzonen
  4. Robotik und Applikation

Ishikawa-Kategorien

  • Messung
  • Material
  • Prozess und Methode
  • Umgebung
  • Mensch
  • Maschine und Anlage

Die Messung steht vorn: Ein Messsystemfehler wird zuerst ausgeschlossen.

Methode

Die Linie läuft unter Soll.

Unter Soll heißt oft: Teile gehen in die Nacharbeit, und die Linie verliert Ausbringung. Häufig liegt die Ursache in Werten, die selten am Bauteil selbst gemessen werden, etwa Feuchte, Temperatur und Luftströmung vor der Applikation. ProSense One fährt mit dem Bauteil durch die Linie und zeichnet sie Zone für Zone auf. Welche Größe an welcher Station zählt, legt die TPA fest.

ProSense One ansehen

Was die TPA je Station prüft

MessgrößeProSense-KanalQuelle
Feuchte PrimerkabineFeuchteTPA 3
Luftströmung in der KabineLuftgeschwindigkeitTPA 3
Temperaturkurve im OfenTemperaturTPA 6

ProSense One

Wissen geht in Rente.

Was erfahrene Leute an der Linie wissen, steht selten in einem Dokument. Im Pilot erzählen sie, wir schreiben daraus Wissenskarten, und sie lesen jede Karte gegen. Ihr Name steht daran.

So wird Wissen erfasst
  1. Der Experte erzählt
  2. Die KI schreibt den Entwurf
  3. Er liest gegen und gibt frei

Ionisiergebläse wöchentlich prüfen

Die Reichweite der Ionisiergebläse wird einmal pro Woche im Feld mit dem Voltmeter geprüft. Reicht sie nicht mehr, wird das Gebläse getauscht.

Urheber
Prozessingenieur
Status
Entwurf

Werksgedächtnis

So setzen wir KI ein

Wenn ein Sprachmodell im Spiel ist, gelten feste Regeln.

  • Antworten nennen ihre Quelle

    Neben jeder Antwort steht die Wissensspur: das Dokument und, wo es einen gibt, der Abschnitt, etwa TPA 6.4. Wer zweifelt, schlägt dort nach.

  • Das Modell darf nichts erfinden

    Das Sprachmodell ist angewiesen, nur aus den gefundenen Quellen zu antworten. Reichen sie nicht, sagt die Antwort das und nennt, was fehlt.

  • Das Modell sieht nur Auszüge

    An das Sprachmodell eines externen Anbieters gehen Ihre Frage und die wenigen Auszüge, die am besten passen, mit Titel, Fundstelle und Datum. Den ganzen Bestand sieht es nie.

Die Methode: Technische Prozessanalyse

Kapitel für Kapitel geht die TPA eine Lackieranlage durch, vom Werkstückträger bis zur Infrastruktur. Kein Kapitel wird übersprungen, sonst lassen sich Werke nicht mehr vergleichen.

Die Kapitel der TPA

  1. Gestelle, Skids, Fördertechnik, Be- und Entladen
  2. Powerwash, Deionisierung und Beflammung
  3. Lackierkabinen und Abdunstzonen
  4. E-Cube, Farbnebelabscheidung
  5. Zu- und Abluft, thermische Nachverbrennung
  6. Trockner, Öfen und Kühlung
  7. Robotik, Applikation, Dosierung, Druckluft
  8. Lackmaterial, Mischraum, Ringleitung, Molchsystem
  9. Q-Lab
  10. Allgemeines

Fehler entstehen oft vor der Applikation

Geprüft wird zuerst, was vor dem Roboter liegt: Werkstückträger, Vorbehandlung, Kabine und Lufttechnik.

Erst das Messsystem, dann der Prozess

Bei Verdacht auf einen Sensorfehler bestätigt ein zweites Messgerät den Wert, bevor jemand nachdosiert.

Erledigt heißt: Wirkung belegt

Eine Maßnahme ist abgeschlossen, wenn sie im laufenden Serienbetrieb nachweislich wirkt.

Software und Messtechnik

  • Werksgedächtnis

    Hält Prüfwissen an der Linie abrufbar, auch wenn der Wissensträger gerade fehlt. Die Unterlagen dafür bereiten wir im Pilot auf.

  • ProSense One

    Fährt mit dem Bauteil durch die Linie und misst Temperatur, Feuchte und Luftgeschwindigkeit, also die Werte, die die Methode zuerst prüft.

Eine Station, vier Wochen.

Sie wählen die Station, an der es am meisten hakt. Nach vier Wochen prüfen wir gemeinsam an echten Fällen, ob es geholfen hat. Wenn nicht, endet der Pilot dort.